

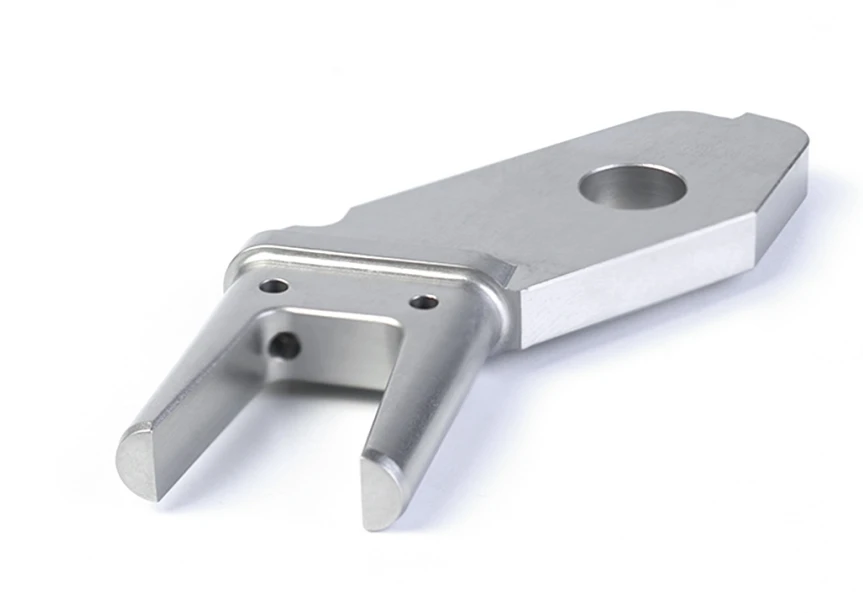
Medis - Mesin Stainless Steel Grade 316L/17-4PH
Studi ini menyelidiki parameter pemesinan yang optimal untuk medis - baja stainless grade 316L dan 17-4PH, fokus pada integritas permukaan, akurasi dimensi, dan keausan pahat yang relevan dengan pembuatan implan. Metodologi Eksperimental menggunakan operasi pembalikan dan penggilingan CNC pada ASTM F138 (316L) dan ASTM F899 (17-4PH H900) Batang bar bersertifikat. Kecepatan pemotongan, laju umpan, dan kedalaman pemotongan secara sistematis bervariasi dalam rentang yang khas untuk operasi finishing (misalnya, VC: 50-120 m/menit, F: 0,05-0,2 mm/rev, AP: 0,1-0,5 mm). Keausan pahat dikuantifikasi menggunakan pengukuran panggang (VBMAX); Kekasaran permukaan (RA, RZ) dinilai melalui profilometri kontak, dan gradien microhardness bawah permukaan dievaluasi. Hasil menunjukkan bahwa 17-4ph menunjukkan tingkat keausan pahat yang jauh lebih tinggi (hingga 40% VBMAX lebih besar dalam kondisi yang sama) dan kerentanan yang lebih besar untuk pengerasan kerja dibandingkan dengan 316L. Kekasaran permukaan optimal (RA <0,8 μm) untuk kedua paduan dicapai pada kecepatan pemotongan sedang (80-100 m/menit) dan laju umpan rendah (kurang dari atau sama dengan 0,1 mm/rev). Aplikasi pendingin mengurangi pengerasan bawah permukaan sebesar 15-20%. Temuan menyediakan set parameter yang divalidasi meningkatkan efisiensi pemesinan dan kualitas komponen untuk perangkat medis yang kritis.
1
Perangkat Medis Pabrikan menuntut presisi yang sangat tinggi dan integritas material. Austenitic 316L dan presipitasi - Mengeras 17-4ph stainless stainless steel mendominasi aplikasi yang membutuhkan biokompatibilitas, resistensi korosi, dan kekuatan mekanik (misalnya, implan ortopedi, instrumen bedah). Pemesinan paduan ini menghadirkan tantangan termasuk pengerasan kerja, kekuatan pemotongan tinggi, dan keausan pahat yang cepat, berpotensi mengkompromikan kualitas permukaan yang kritisin vivopertunjukan. Studi ini menetapkan bukti - protokol pemesinan berbasis untuk mengurangi masalah ini.
2 Bahan dan Metode
2.1 Bahan benda kerja dan karakterisasi
316L:Stok batang yang sesuai dengan ASTM F138, Solusi - Kondisi anil. Komposisi kimia diverifikasi melalui OES (CR: 16.5-18.5%, Ni: 10.0-14.0%, MO: 2.0-3.0%, C Kurang dari atau sama dengan 0,030%).
17-4ph:Stok bar sesuai dengan ASTM F899, kondisi H900 (kekuatan tarik ultimate lebih besar dari atau sama dengan 1310 MPa). Komposisi diverifikasi (CR: 15.0-17.5%, Ni: 3.0-5.0%, Cu: 3.0-5.0%, NB: 0.15-0.45%).
2.2 Eksperimen dan Instrumentasi Pemesinan
Peralatan:CNC Turning Center (Haas ST-20), CNC Vertikal Machining Center (DMG Mori DMU 50). Pemegang Alat: Sandvik Coromant Capto C5.
Alat pemotongan:Sisipan karbida yang tidak dilapisi (penunjukan ISO: CNMG 120408 - Mf5 untuk berputar, Seht 1204Aftn-Me5 untuk penggilingan). Tepi cutting baru yang digunakan per set parameter.
Parameter:DOE faktorial lengkap diselidiki:
Cutting Speed (VC): 50, 80, 110 m/menit
Laju umpan (f): 0,05, 0,10, 0,20 mm/rev (belokan), 0,05, 0,10, 0,15 mm/gigi (penggilingan)
Kedalaman Cut (AP): 0,1, 0,3, 0,5 mm
Pendingin: Emulsi Banjir (5%) vs Pemesinan Kering.
Pengukuran:
Kekasaran permukaan:Mitutoyo Surftest SJ-410 Profilometer (RA, RZ per ISO 4287) . 3 Pengukuran per sampel.
Pakaian alat:Olympus DSX1000 Digital Microscope (Wear Flank VBMAX per ISO 3685). Diukur pada interval 5 menit.
Mikrohardness bawah permukaan:Struers Durascan 70 Vickers Microhardness Tester (HV 0,1). Cross - sampel yang dipisahkan, pengukuran dari permukaan hingga kedalaman 300μm pada interval 25μm.
Cutting Forces:Kistler 9257B Dynamometer dengan penguat pengisian jenis 5070 (FX, FY, FZ).
3 Hasil dan Analisis
3.1 Perkembangan Pakaian Alat
17-4ph secara konsisten menunjukkan keausan sayap yang dipercepat dibandingkan dengan 316L di semua parameter. Di vc =80 m/mnt, f =0.1 mm/rev, ap =0.3 mm, vbmax mencapai 0,25 mm untuk 17-4ph setelah 15 menit versus 0,18 mm untuk 316L.
Mekanisme keausan: adhesi dominan/keausan di 17-4ph; Pakaian abrasif dominan pada 316L. Gambar 1 mengilustrasikan morfologi tanah keausan komparatif. Pemesinan kering meningkatkan tingkat keausan sebesar 25-35%.
3.2 Topografi Permukaan dan Kekasaran
RA optimal (< 0.8 μm) achieved at Vc=80-100 m/min and f≤0.1 mm/rev for both alloys (Figure 2). Higher Vc (>110 m/menit) dengan getaran yang diinduksi umpan rendah, meningkatkan RA.
17-4PH surfaces showed greater propensity for feed mark irregularities and micro-pitting under aggressive feeds (f>0,15 mm/rev). Aplikasi pendingin meningkatkan RA sebesar 10-15% dengan mengurangi pembentukan BUE.
3.3 Perubahan bawah permukaan
Pengerasan kerja yang signifikan diamati, memperpanjang 100-150μm di bawah permukaan mesin. Puncak microhardness meningkat:
316L:Pangkalan ~ 200 HV → Puncak 260-290 HV.
17-4ph (H900):Basis ~ 420 HV → Puncak 480-520 HV.
Tingkat keparahan pengerasan meningkat dengan laju umpan dan kedalaman pemotongan, dikurangi dengan kecepatan pemotongan yang lebih tinggi dan pendingin (Gambar 3) . 17-4 pengerasan pH lebih jelas dan lebih dalam.
3.4 Kekuatan pemotongan
Gaya tangensial (FZ) untuk 17-4ph adalah 15-25% lebih tinggi dari 316L dalam kondisi yang sama, berkorelasi dengan kekuatannya yang lebih tinggi. Gaya radial (TA) secara signifikan dipengaruhi oleh perkembangan keausan pahat.
4 Diskusi
Pakaian alat yang dipercepat pada 17 - 4ph batang dari kekuatan tinggi dan endapan abrasifnya (misalnya, Cu - kaya, NBC), mempromosikan interaksi perekat dan difusi pada alat - chip. Kekuatan Austenitic 316L yang lebih rendah dan daktilitas yang lebih tinggi mendukung pembentukan chip yang lebih besar, mengurangi tekanan kontak tetapi meningkatkan risiko adhesi. Pengerasan bawah permukaan yang diamati sejajar dengan deformasi plastik selama pembentukan chip; Pakan yang lebih tinggi meningkatkan keparahan deformasi. Efektivitas pendingin muncul dari disipasi panas dan pelumasan, mengurangi pelunakan termal dan BUE. Sementara parameter yang divalidasi meningkatkan hasil, ada batasan: hasil khusus untuk alat karbida yang tidak dilapisi; Alat yang dilapisi (misalnya, Altin, Tialn) dapat meningkatkan kinerja. Temuan menunjukkan implikasi praktis: memprioritaskan VC tinggi sedang dengan F/AP rendah untuk menyelesaikan 17-4ph, menggunakan cairan pendingin, dan menerapkan pemantauan keausan pahat yang ketat. Untuk 316L, kecepatan yang lebih tinggi layak tetapi stabilitas sangat penting untuk mencegah obrolan.
5 Kesimpulan
17-4ph pemesinan memerlukan strategi yang berbeda karena 25-40% keausan pahat yang lebih tinggi dan pengerasan bawah permukaan yang lebih besar dari 316L dalam kondisi yang sebanding.
Finishing permukaan optimal (RA <0,8 μm) untuk kedua paduan secara konsisten dicapai pada kecepatan pemotongan 80-100 m/menit dan laju umpan kurang dari atau sama dengan 0,1 mm/rev.
Aplikasi pendingin banjir secara signifikan mengurangi pengerasan bawah permukaan (15 - 20% lebih rendah ΔHV) dan meningkatkan finish permukaan dengan meminimalkan tepi yang dibangun.
Set parameter yang divalidasi memberi produsen dengan pedoman yang dapat ditindaklanjuti untuk meningkatkan kualitas komponen dan masa pakai alat dalam produksi perangkat medis. Penelitian selanjutnya harus menyelidiki kinerja alat yang dilapisi dan tinggi - kemanjuran pendingin tekanan.
Tag populer: Medis - Grade Stainless Steel Machining 316L/17 - 4ph, China Medical Stainless Steel Machining 316L/17-4PH produsen, pemasok, pabrik
Kirim permintaan
